先看结论
包装卷膜需要把产品、复合材料和自动包装线作为一个系统确认。对于 VFFS、HFFS、枕式包装机和多列小袋机,膜宽、版距、光标、放卷方向、卷芯、卷径、COF 和热封响应都会影响走膜稳定性。本文提供品牌方、中国代工厂和包装采购商在询价、样卷试机和复购前使用的技术交接框架。
1先确认设备、包装形式和产品条件
即使复合材料满足阻隔要求,只要卷膜物理规格或热封响应与设备不匹配,仍可能无法稳定运行。首先确认设备类型和型号、成袋形式、产品状态、装量、目标速度、封口形式,以及卷膜经过成型器、水平背封路径还是多列小袋单元。
设备说明书、现用合格卷膜标签、完整走膜路径照片和一段现有样膜,通常比口头描述更可靠。不能只根据厚度或材料名称保证设备兼容性;最终应在买方实际设备、产品和运行条件下确认。
2COF、热封和走膜需要联动判断
COF 会影响卷膜经过导辊和成型表面的滑动,以及拉膜皮带或辊筒牵引是否稳定。同一数值在不同设备上可能出现打滑、阻力或起皱,因为走膜表面、张力设置、产品粉尘和运行速度不同。若有现用合格卷膜数据,应优先作为适配参照,不应要求一个适用于所有机器的固定 COF。
内层热封材料还要匹配封口方式、封刀结构、温度、压力、停留时间和夹料风险。粉末、碎屑、油脂或酱料进入封口区会改变实际封口表现。膜材挺度、厚度均匀性、翘曲、静电和收卷张力也会影响走膜,应在试机中联合记录。
3卷膜尺寸、光标、套位和收卷数据
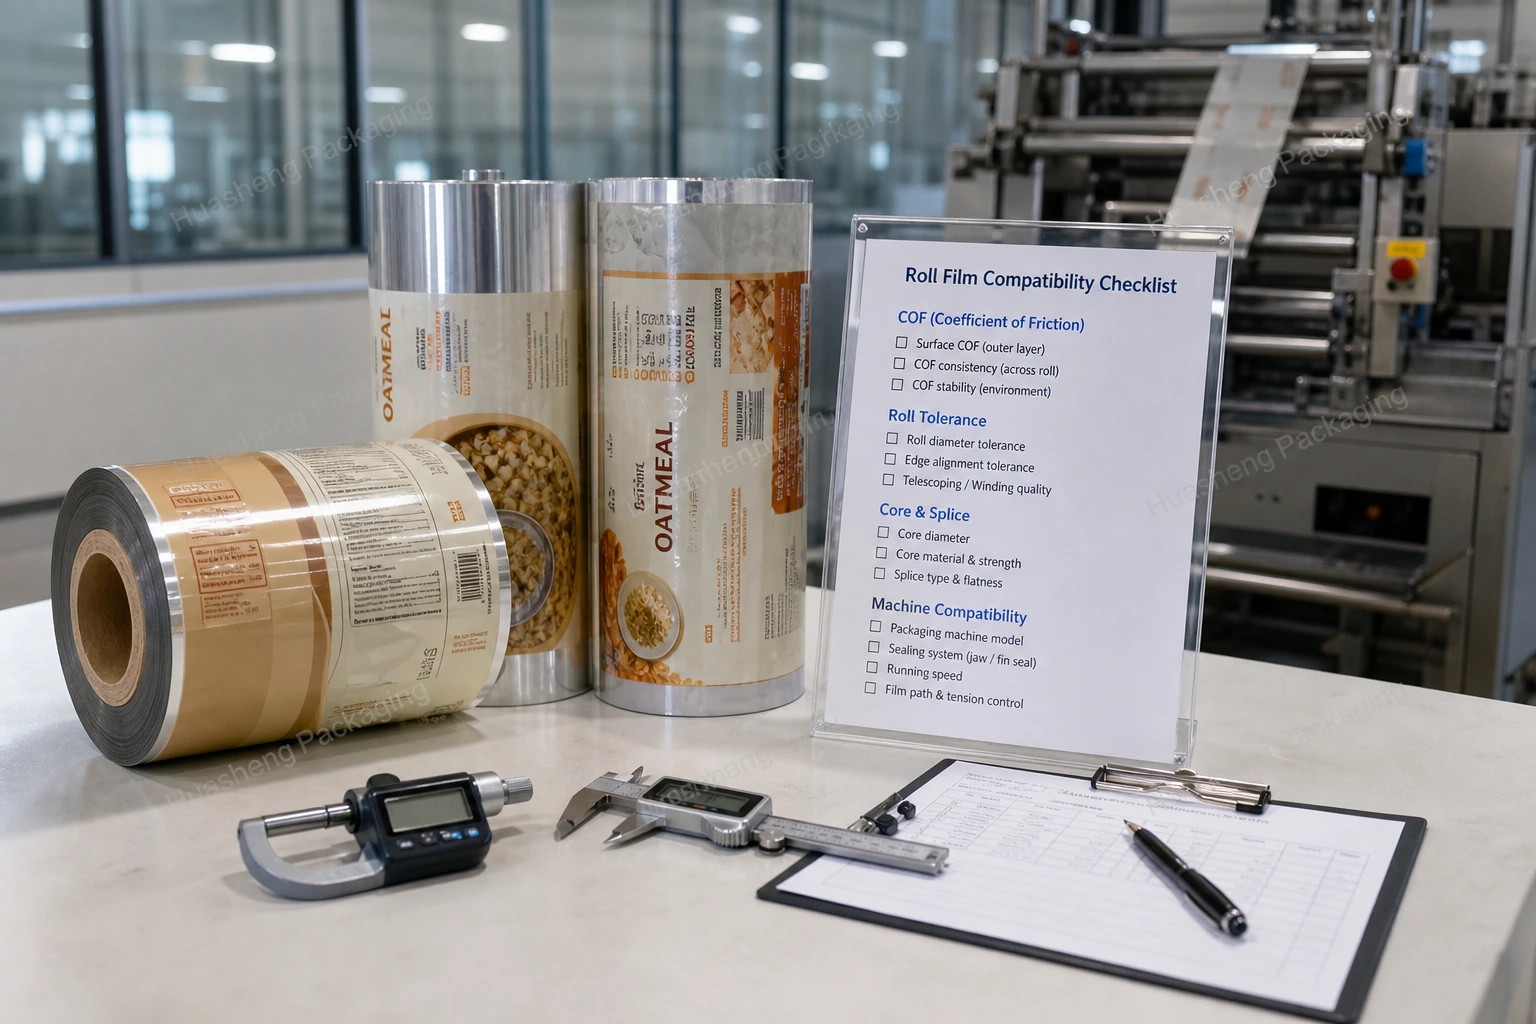
需要确认成品膜宽及允许公差;印刷版距或切长;光标尺寸、颜色或对比度、间距、距膜边位置和传感器侧;印刷面;走膜与放卷方向;背封或搭接封方向;卷芯内径和宽度;设备允许的最大卷径和卷重;收卷张力;接头形式、位置、标识和允许数量;卷标信息。
设计确认稿应显示版距、切线、封口区、光标和图案方向。不同供应商或设备商对卷向编号的定义可能不同,因此不要只使用数字编号,应使用能看清印刷面、先出边和传感器侧的方向示意图。多 SKU 共用设备时,还要确认各版本的版距、膜宽和光标逻辑是否一致。
 包装卷膜卷芯和公差细节图。
4上机测试与问题反馈闭环
受控试机应记录膜卷批次、设备、产线参数、实际速度、封口温度、可获得的压力或停留时间、张力、跑偏、套位、切位、封口外观和不合格原因。应区分开机损耗与稳定运行阶段,并同时保留合格袋和连续不合格袋,以判断问题来自设计套位、分切、收卷、COF、热封层还是设备设置。
出现问题时,应提供完整走膜路径和缺陷的照片或视频、卷标、剩余膜卷状态、设备报警或传感器表现、所用参数以及连续不合格样袋。调整参数时要记录,避免一次改变多个变量。包装供应商可以核查膜材和生产数据,但最终设备设置和操作安全由代工厂或设备操作方负责。
5卷膜技术交接清单
请提供:产品和装量;目标保质期与储存条件;设备类型、品牌和型号;包装形式与封口方式;现用膜宽和版距;图纸或已批准的成品尺寸;卷芯内径和宽度;最大卷径和卷重;带印刷面和先出边的放卷方向;光标侧、尺寸、间距和传感器类型;目标和现用速度;已知 COF 或合格参照膜;可获得的封口条件;材料结构和厚度;设计稿和 SKU 清单;接头规则;卷标要求;现有样卷;品牌方、代工厂和设备操作方联系人。
交接给中国代工厂时,各方应共同批准同一个受版本控制的规格,并记录谁负责设计稿、设备数据、试机结果和复购变更。一台设备试机成功,不代表另一条产线必然兼容,仍需检查其走膜路径、放卷和封口条件。
关于华胜包装
定制自立袋、吸嘴袋、平底袋、咖啡袋及印刷卷膜,面向食品、饮料和消费品牌采购项目。
始于1997年,深耕软包装行业20余载,品质传承。
1997 · 6,880 m²
中国 · 广东 · 潮州
广东省潮州市潮安区东凤镇内畔管区龙舌尾